

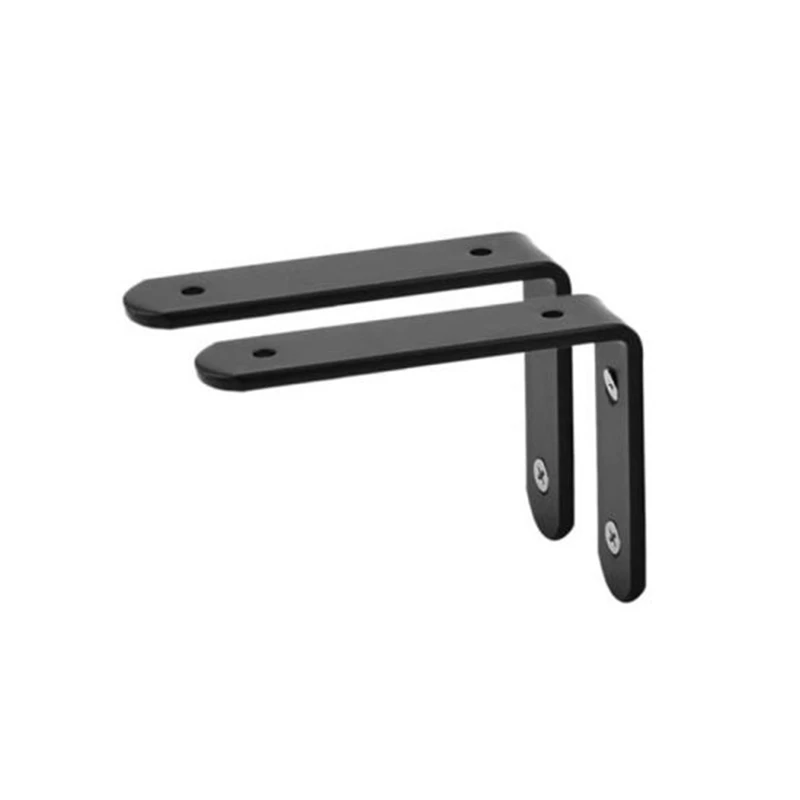
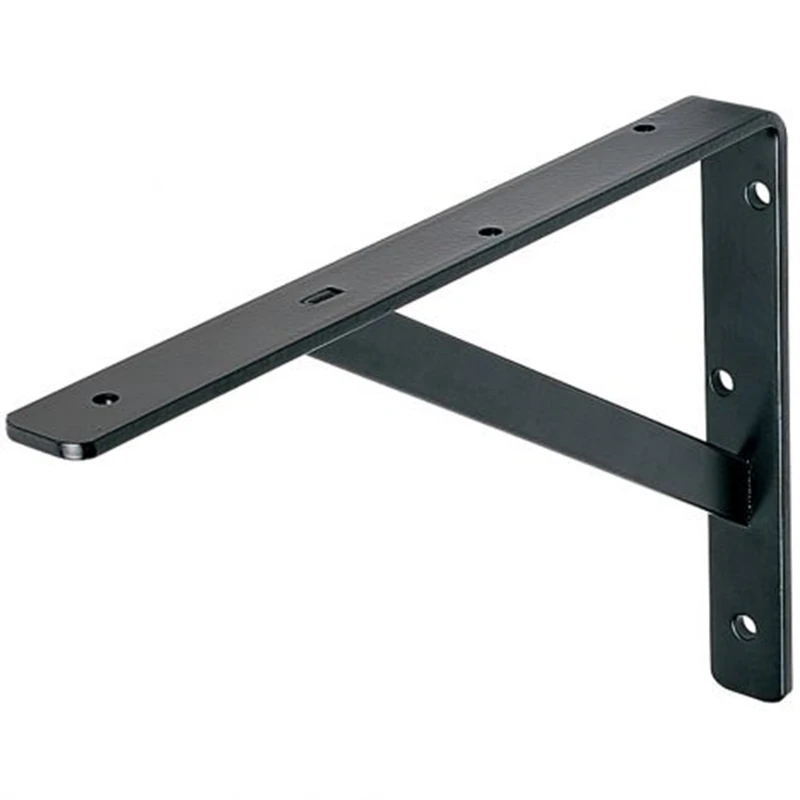
Proces głębokiego tłoczenia z kontrolą zapobiegania pęknięciom
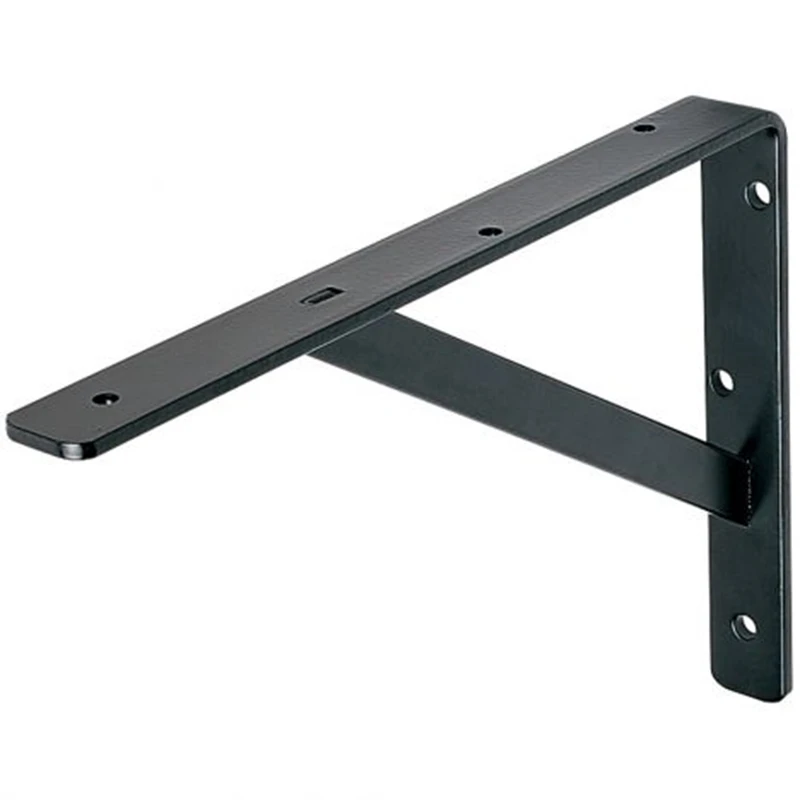
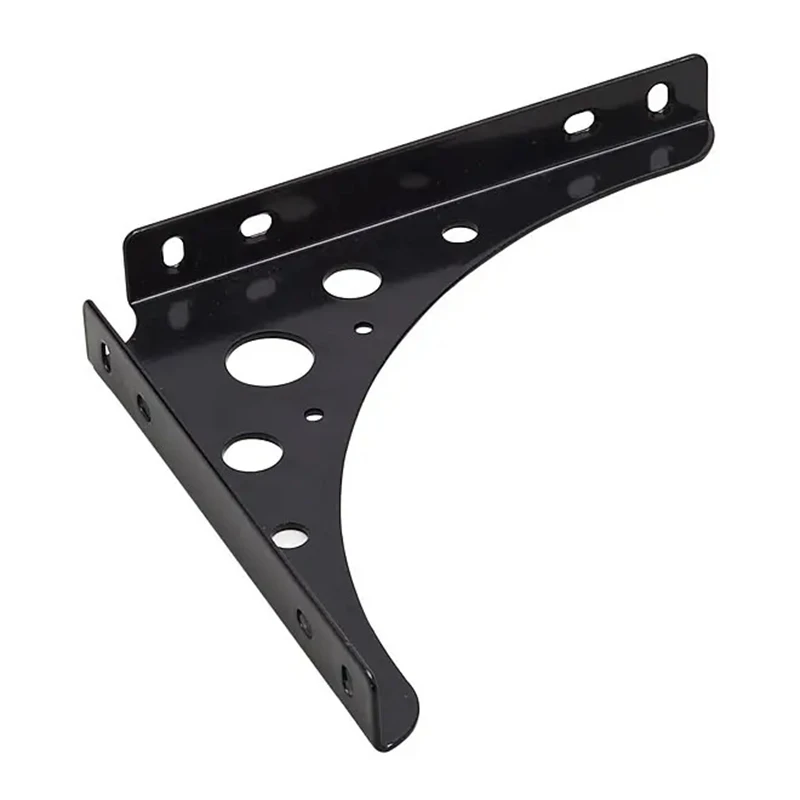
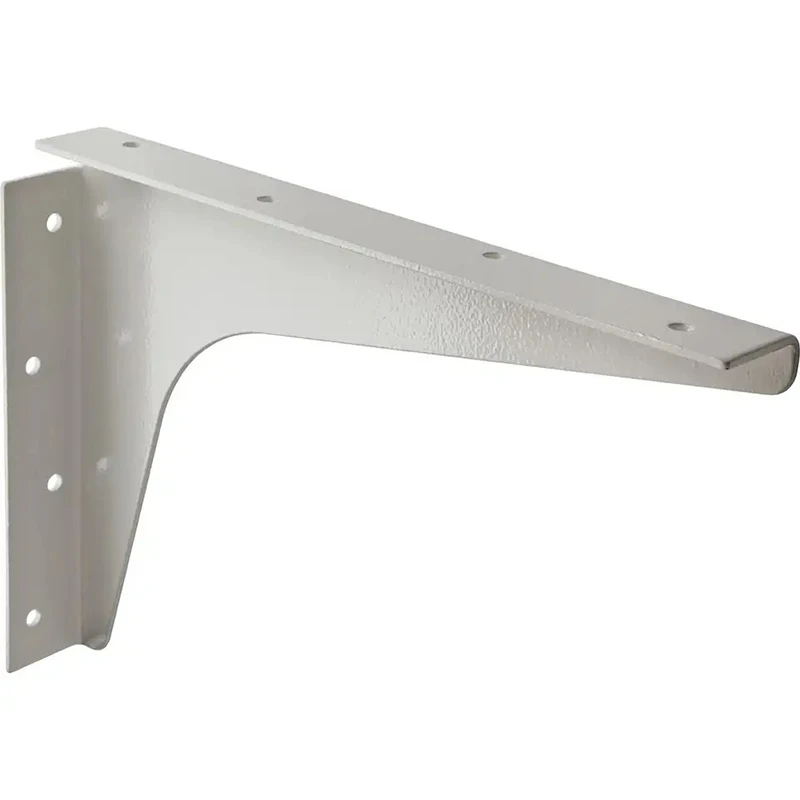
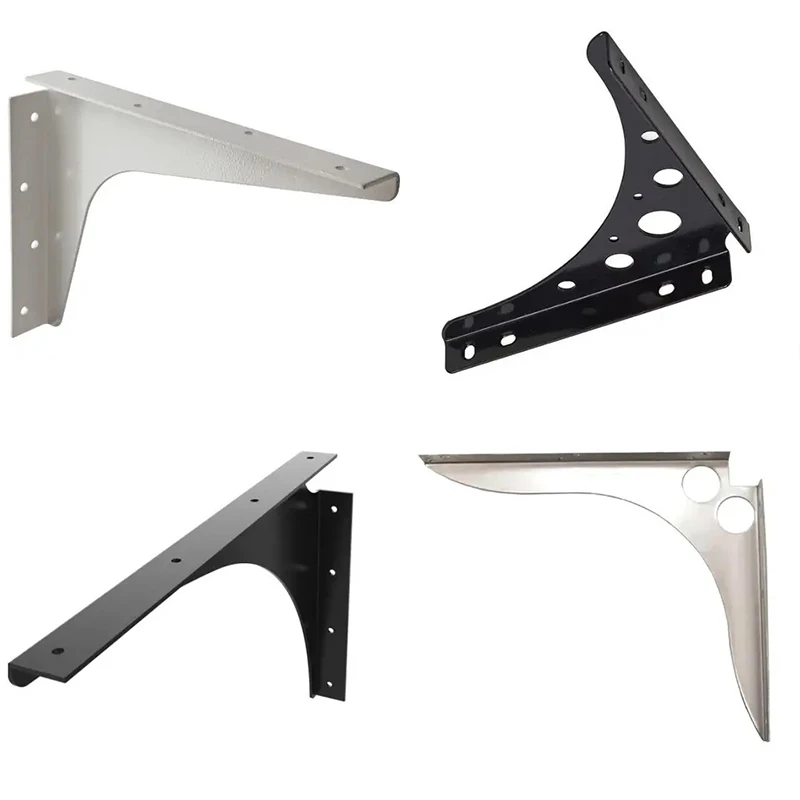
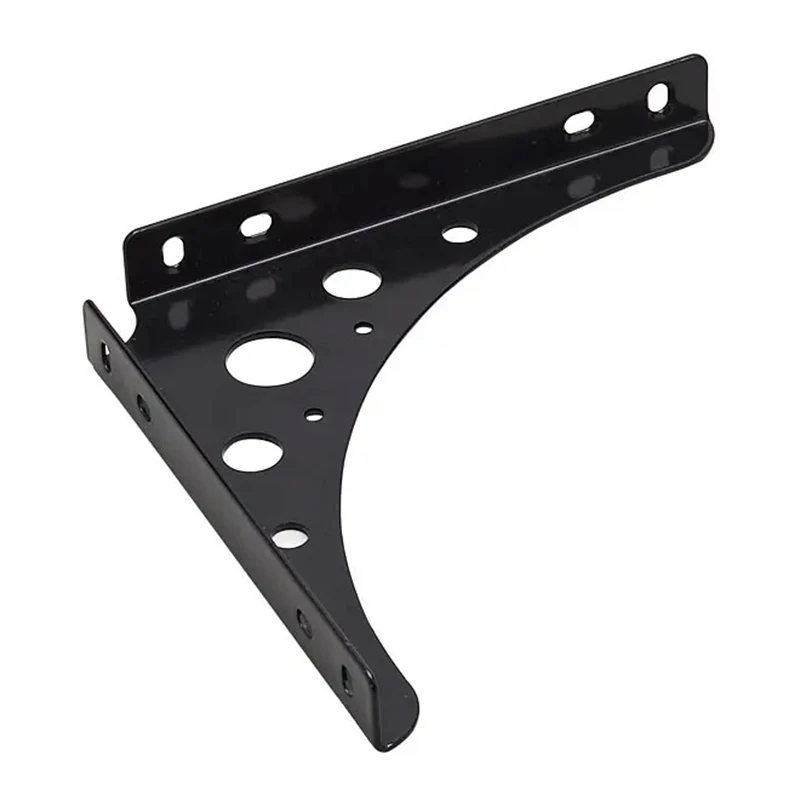
Kategoria Części formowane i tłoczone z metalu obejmuje-głęboko tłoczone i złożone-komponenty formowane. Głębokie tłoczenie jest jednym z najbardziej wymagających procesów tłoczenia, a dobór materiału odgrywa kluczową rolę w zapobieganiu pękaniu i zapewnianiu stabilnej jakości formowania.
Stal walcowana na zimno-tnąca głęboko- DC03 jest powszechnie stosowana ze względu na jej doskonałą ciągliwość i stabilny przepływ materiału podczas formowania. Zmniejsza pocienienie rysowanego obszaru i pomaga zapobiegać pękaniu na promieniu zgięcia. W przypadku procesów ciągnienia stosowana jest podstawowa zasada projektowania: promień rysowania powinien być równy lub większy niż grubość materiału. Chociaż są to-standardowe wytyczne branżowe, nie zawsze są one ściśle przestrzegane w produkcji. W tym procesie jest on konsekwentnie stosowany, aby zapewnić niezawodność formowania.
Jako studium przypadku opracowano niestandardową obudowę sprzętu medycznego o głębokości tłoczenia 35 mm i złożonej zakrzywionej geometrii. Wielu dostawców nie było w stanie ukończyć formowania bez pękania. Po przejściu na DC03 i optymalizacji etapów ciągnienia oraz luzu matrycy, część została pomyślnie uformowana w jednej próbie, bez wad, spełniając wszystkie wymagania wymiarowe i strukturalne.
Dokładność wymiarowa i opcje obróbki powierzchni
W przypadku części formowanych i tłoczonych z metalu tolerancja kształtu 3D jest kontrolowana w granicach ±0,15 mm, podczas gdy tolerancja montażu wnęki wewnętrznej jest utrzymywana w granicach ±0,1 mm. Tolerancje te można dodatkowo zaostrzyć w zależności od wymagań produktu.
Oprócz stali DC03 stosuje się również stal nierdzewną SUS304 i aluminium 6061, w zależności od wymagań dotyczących wytrzymałości, masy i odporności na korozję. Grubość materiału waha się od 0,5 mm do 4,0 mm, z dodatkową możliwością wykonania grubszych lub cieńszych specyfikacji niestandardowych w oparciu o wykonalność formowania.
Opcje wykończenia powierzchni obejmują szczotkowanie, anodowanie, malowanie proszkowe i galwanizację. Metody wykończenia można dobierać indywidualnie lub łączyć w zależności od wymaganego wyglądu i parametrów funkcjonalnych.
Jakość głębokiego tłoczenia zależy w dużym stopniu od zachowania przepływu materiału podczas formowania. Nierównomierny przepływ może skutkować miejscowym rozcieńczeniem i ostatecznym pękaniem. Dlatego kontrola geometrii oprzyrządowania i parametrów formowania jest niezbędna do utrzymania jednolitej grubości ścianki i stabilnych wyników formowania.
W fabryce pracuje zespół 14 wykwalifikowanych techników zajmujących się formowaniem i regulacją oprzyrządowania. Złożone próbki są zwykle gotowe w ciągu 5–10 dni na podstawie rysunku lub próbki fizycznej. Standardowy okres gwarancji wynosi trzy miesiące.
Specyfikacje techniczne
|
Parametr |
Standardowa specyfikacja |
Zakres niestandardowy |
|
Tworzywo |
DC03, SUS304, 6061 Aluminium |
Dostępne-głęboko ciągnione stale ciągliwe |
|
Grubość |
0,5–4,0 mm |
0,3–5,0 mm |
|
Tolerancja kształtu 3D |
±0,15 mm |
Dostępna większa precyzja |
|
Tolerancja wnęki wewnętrznej |
±0,1 mm |
Dostępne węższe tolerancje |
|
Narysuj promień |
Większa lub równa grubości materiału |
Możliwość dostosowania w oparciu o projekt |
|
Wykończeniowy |
Szczotkowanie, anodowanie, malowanie proszkowe, galwanizacja |
Dostępne łączone opcje wykończenia |
Popularne Tagi: części formowane i tłoczone z metalu, Chiny producenci, dostawcy, fabryki części formowanych i tłoczonych z metalu, przemysłowe części tłoczone z metalu, zaciski do tłoczenia metalu, elementy tłoczone ze stali nierdzewnej, tłoczone metalowe uchwyty, pierścienie metalowe tłoczone, tłoczone metalowe wsporniki


